MENU

熱縮套管製程分享:從擠出到成品的品質管控
熱縮套管廣泛應用於電子、電力、汽車、通訊與工業設備等領域,具備絕緣、防水、防塵與耐磨損等功能。然而,一條品質穩定的熱縮套管,背後其實經過多道精密製程與品質控管。
從原料混合、擠出成型、輻照交聯到擴管製程,每個步驟都會影響熱縮套管的收縮性能、耐溫性與使用壽命。本文將帶您快速了解熱縮套管的生產流程,以及如何透過製程控管提升產品品質與穩定性。
熱縮套管生產流程介紹
熱縮套管主要生產流程包含:
混料➜擠出➜輻照交聯➜擴管➜包裝與檢驗
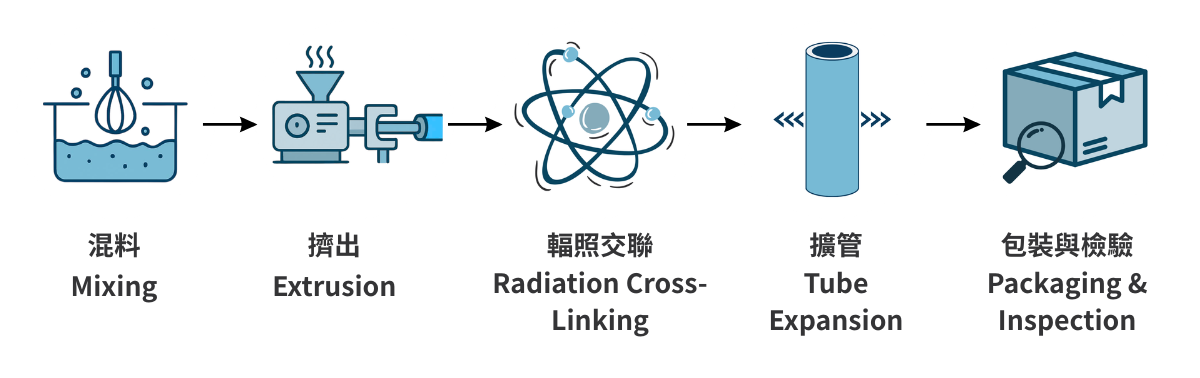
每一道製程都與熱縮套管的品質密切相關,尤其在尺寸穩定性、收縮比率與材料特性方面,更需要嚴格控管。
混料:決定熱縮套管基礎性能
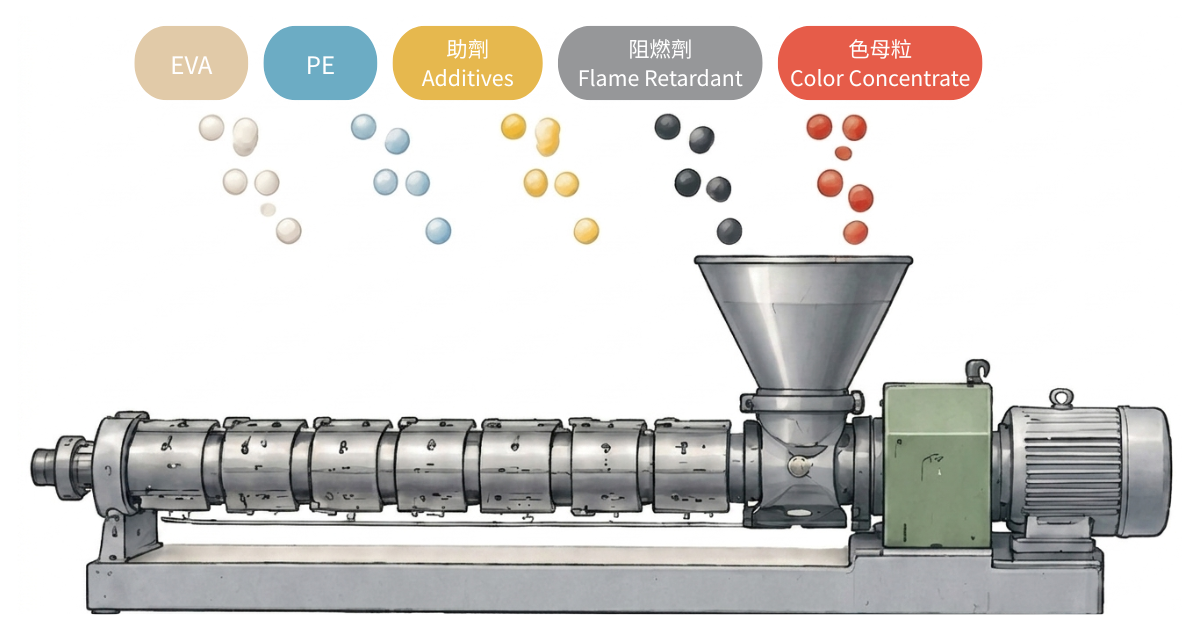
熱縮套管的第一步是混料製程,將 EVA、PE、助劑、阻燃劑與色料等原料依比例混合均勻。
原料配方會直接影響熱縮套管的柔軟度、耐溫性、阻燃效果與收縮性能,因此需要透過穩定的混煉技術與配方控制,確保材料品質一致性。
擠出:形成熱縮套管原始管徑
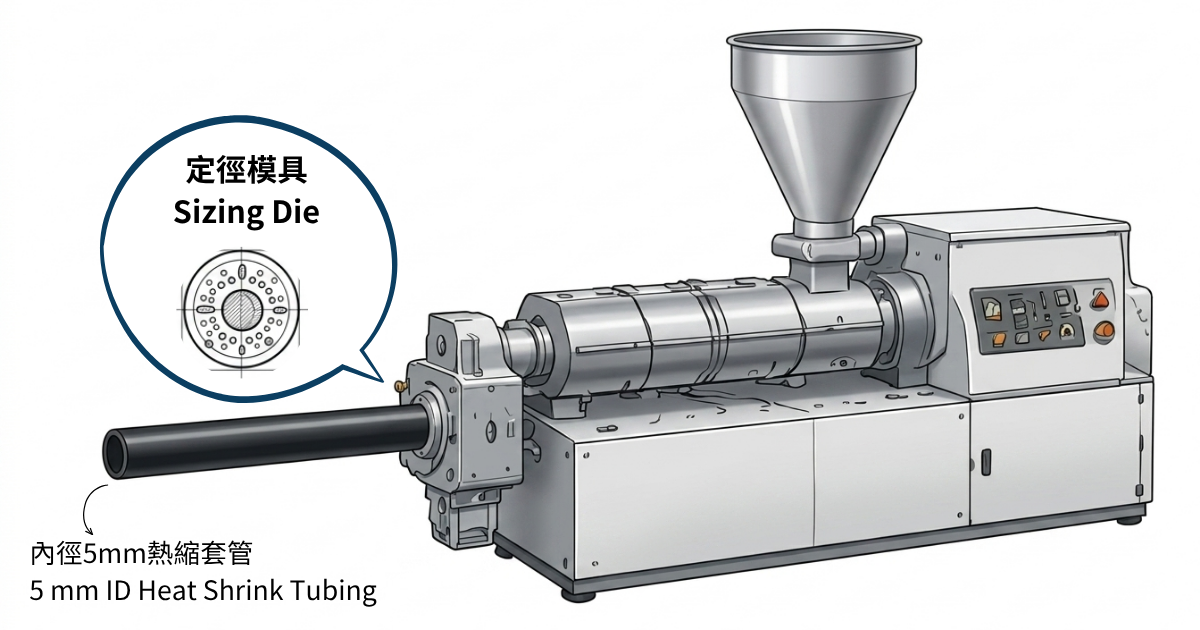
完成混料後,材料會透過擠出機加熱塑化,並經由定徑模具形成膠管。
例如使用 5mm 模具,即可擠出內徑 5mm 的膠管。此階段需特別注意尺寸穩定性、厚度均勻性與表面品質,避免後續熱縮效果不穩定。
穩定的擠出製程,也是影響熱縮套管品質的重要因素。
輻照交聯:提升耐溫與記憶效果
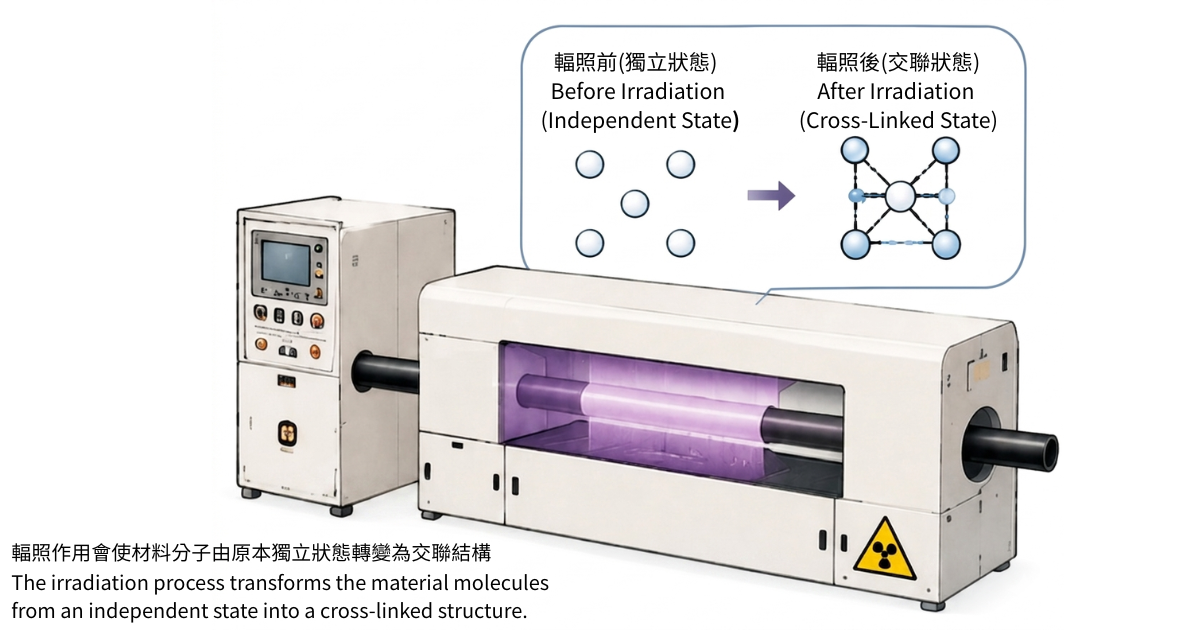
塑管成型後,需經過電子加速器進行輻照交聯處理。
輻照作用會使材料分子由原本獨立狀態轉變為交聯結構,進一步提升熱縮套管的:
- 電氣絕緣性能
- 耐高溫能力
- 耐磨耗性能
- 耐酸鹼特性
同時,材料也會產生「熱記憶效果」,記憶原始管徑尺寸,成為後續熱縮功能的重要關鍵。
擴管:形成熱縮功能與收縮比率
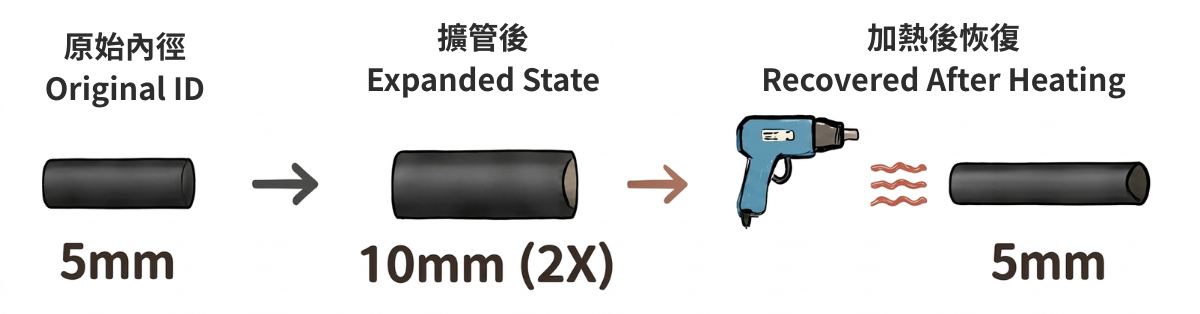
完成輻照後,塑管會透過擴管機進行加熱擴張。
以 2:1 熱縮套管為例:
原本 5mm 管徑可擴張至 10mm;若為 3:1 則可擴至 15mm。
當使用者加熱時,熱縮套管便會回復至原始管徑尺寸,形成緊密包覆效果。
此階段需精準控制溫度、速度與擴張倍率,以確保收縮比例與產品穩定性。
品質管控如何影響熱縮套管性能?
熱縮套管的品質不只來自材料,更來自完整的製程控管。
從原料比例、尺寸精度、輻照交聯到收縮測試,每一道流程都需經過嚴格檢驗,才能確保產品具備穩定的絕緣、防水、耐溫與機械防護效果。
特別是在電子、汽車、醫療與工業設備應用中,穩定可靠的熱縮套管品質,更是影響產品安全性的重要因素。
熱縮套管看似簡單,實際上卻結合了材料技術、精密製程與品質管理。從擠出、輻照到擴管,每一個環節都會影響最終產品性能。
透過完善的生產流程與品質控管,才能製造出具備穩定收縮性、耐用性與安全性的熱縮套管產品,滿足不同產業對線材保護與絕緣應用的需求。